


Maklumat hubungan
-
 Jalan Wangshan, Daerah Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935


Dapatkan sebut harga
Di mana saya boleh mencari acuan tuangan aluminium? Panduan Penyumberan Praktikal untuk Pembeli
2026-08-06
Ia bermula dengan soalan perolehan yang mudah. Seorang jurutera pembuatan di pembekal alat ganti automotif menerima permintaan daripada pelanggan: perumahan aluminium baharu, kira-kira 300 kali 200 milimeter, dengan ketebalan dinding kira-kira 2.8 milimeter, sasaran volum tahunan sebanyak 40,000 unit, dan tarikh akhir kelulusan sampel pertama sepuluh bulan dari sekarang. Jurutera tidak pernah mendapatkan alatan sebelum ini, jadi soalan itu diulang kepada rakan sekerja, ditemui dalam forum dalam talian dan ditaip ke dalam enjin carian: Di manakah saya boleh mencari acuan tuangan aluminium?
Jawapan yang jujur dan langsung ialah untuk bahagian aluminium gred pengeluaran, anda menemui acuan tuangan aluminium di pengeluar acuan tuangan cetakan profesional, bukan di kedai mesin am, kedai bekalan tuangan pasir atau pasaran yang hobi. Acuan tuangan aluminium pengeluaran ialah peralatan kejuruteraan yang tepat. Ia mengawal geometri bahagian, ketekalan dimensi, kemasan permukaan, masa kitaran dan kos jangka panjang setiap bahagian. Acuan adalah aset yang paling berpengaruh dalam keseluruhan operasi tuangan, dan pencarian untuknya harus dianggap sebagai projek pemilihan pembekal dan bukannya pembelian dalam talian yang pantas.
Artikel ini menerangkan tempat untuk mencari acuan tuangan aluminium dalam pengertian industri, maksud jenis acuan yang berbeza untuk projek anda dan cara menilai pengeluar yang membinanya. Ia juga menelusuri proses reka bentuk dan binaan, kos dan pemacu masa utama serta kesilapan biasa yang dilakukan oleh pembeli apabila mereka mendapatkan perkakasan untuk tuangan aluminium. Matlamatnya adalah untuk memberi anda rangka kerja praktikal, supaya permintaan pertama anda untuk petikan menghasilkan jawapan yang bermakna dan bukannya timbunan harga yang tidak jelas.
Untuk pengeluaran perindustrian, acuan tuangan aluminium direka bentuk dan dikeluarkan oleh syarikat perkakas pakar, biasanya dipanggil kedai mati, pembuat acuan atau pengeluar perkakas. Syarikat-syarikat ini mengendalikan keseluruhan proses: mereka menganalisis reka bentuk bahagian, merekayasa acuan, memesin rongga keluli, menggunakan rawatan haba, memasang slaid dan ejector, dan kemudian mencuba acuan pada mesin tuangan sehingga menghasilkan bahagian yang memenuhi spesifikasi. Acuan bukan barang rak. Ia adalah produk kejuruteraan, dibina mengikut pesanan sekitar geometri tuangan dan proses pengeluaran tertentu.
Kepekatan geografi pembuatan acuan mengikuti aktiviti tuangan die. Sebahagian besar acuan tuangan aluminium dunia dibina di kawasan Delta Sungai Yangtze dan Delta Sungai Mutiara di China, di Itali, di Jerman, di Jepun, dan di Amerika Syarikat. Jika anda bertanya "di manakah saya boleh mencari acuan tuangan aluminium berhampiran saya," jawapannya biasanya akan membawa kepada bilik alat serantau yang menyediakan perkhidmatan industri faundri tempatan. Jika anda terbuka kepada penyumberan global, Delta Sungai Yangtze, yang berpusat di bandar seperti Ningbo dan Shanghai, merupakan salah satu kelompok kepakaran kejuruteraan acuan yang paling padat di dunia. Banyak acuan yang digunakan dalam loji tuangan Eropah dan Amerika Utara dikilangkan di sana dan kemudian dihantar untuk pemasangan.
Titik permulaan yang boleh dipercayai adalah dengan bertanya secara langsung kepada pengecoran acuan yang digunakannya. Foundri bergantung pada acuan yang sesuai dengan mesin mereka dan tahan untuk ratusan ribu kitaran. Jurutera proses mereka tahu pembekal mana yang menyampaikan pemesinan lurus, keluli jujur, dan maklum balas DFM praktikal. Laluan rujukan ini boleh menjimatkan minggu masa pemeriksaan.
Laluan lain ialah menghubungi pengeluar acuan secara langsung, terutamanya jika ia juga mempunyai pengalaman tuangan die secara dalaman. Sebuah kilang yang mereka bentuk dan membina acuan, dan yang boleh mencubanya pada mesinnya sendiri, akan memberi anda maklum balas yang lebih pantas dan masalah penyerahan yang lebih sedikit. Contoh yang baik ialah Ningbo NKT Tooling Co., Ltd. , pengilang khusus acuan tuangan die aloi aluminium, magnesium dan zink. Syarikat itu diasaskan pada tahun 2009 sebagai studio reka bentuk acuan, berpindah ke dalam pengeluaran pada tahun 2010, dan sejak itu telah membina pasukan lebih daripada 80 pekerja, lima belas jurutera kanan, dan kapasiti pengeluaran tahunan lebih daripada 300 set acuan ketepatan tinggi.
Saluran yang betul bergantung pada situasi anda, tetapi versi pendek jawapannya adalah konsisten: anda menemui acuan tuangan aluminium di pengilang profesional yang membina alatan kekal untuk tuangan die, dan anda memilih pengeluar itu berdasarkan kedalaman kejuruteraan, pengalaman yang berkaitan dan kawalan kualiti, bukan hanya pada kedekatan atau harga.
Istilah "acuan tuangan aluminium" merangkumi beberapa perkara yang pada asasnya berbeza, dan kekeliruan antara mereka adalah salah satu sebab mengapa begitu banyak permintaan sumber bermula dengan salah. Dalam bahasa seharian, frasa itu boleh bermaksud acuan yang digunakan untuk menuang bahagian aluminium, atau acuan yang diperbuat daripada bahan aluminium untuk menuang bahan lain. Artikel ini adalah mengenai bekas: perkakas yang menuang aloi aluminium cair ke dalam komponen logam siap. Acuan tersebut hampir selalu dibuat daripada keluli alat, bukan daripada aluminium. Acuan pengeluaran biasa untuk tuangan die aluminium dimesin daripada keluli alat kerja panas H13 atau yang setara seperti SKD61, dikeraskan kepada kira-kira 44 hingga 52 HRC, dan dilengkapi dengan rangkaian saluran yang disejukkan air untuk mengawal suhu acuan semasa kitaran tuangan.
Empat jenis acuan biasa untuk tuangan aluminium disenaraikan di bawah. Setiap satu menjawab keperluan volum dan kualiti yang berbeza.
| Jenis acuan | Proses biasa | Julat volum tahunan | Toleransi tipikal | Kos acuan relatif |
|---|---|---|---|---|
| Corak tuangan pasir | Pengacuan pasir | 1 hingga 2,000 bahagian | tambah/tolak 0.5 hingga 1.5 mm | rendah |
| Acuan kekal | graviti die casting | 1,000 hingga 50,000 bahagian | tambah/tolak 0.2 hingga 0.5 mm | Sederhana |
| rendah-pressure mold | rendah-pressure die casting | 5,000 hingga 100,000 bahagian | tambah/tolak 0.1 hingga 0.3 mm | Sederhana-high |
| Acuan tuangan die tekanan tinggi | Tuangan die tekanan tinggi | 20,000 hingga 1,000,000 bahagian | tambah/tolak 0.05 hingga 0.15 mm | tinggi |
Jadual bukanlah pokok keputusan yang tegar, tetapi ia memberi anda titik permulaan. Jika volum tahunan anda di bawah dua ribu bahagian, tuangan pasir selalunya merupakan laluan ekonomi. Jika anda berada dalam julat beberapa ribu hingga puluhan ribu, acuan kekal graviti menawarkan keseimbangan kos perkakas dan kebolehulangan. Jika anda merancang pengeluaran berterusan sebanyak lima puluh ribu atau lebih bahagian setahun, tuangan die tekanan tinggi biasanya merupakan satu-satunya proses yang memberikan masa kitaran dan konsistensi yang anda perlukan untuk kos unit yang kompetitif.
Tuangan die tekanan tinggi adalah proses yang dominan untuk komponen aluminium dalam sektor automotif dan perindustrian. Dalam proses ini, acuan dipasang di dalam mesin tuangan die ruang sejuk. Pertama, aluminium dicairkan dalam relau yang dipanaskan gas atau elektrik yang berasingan. Kemudian, pukulan aluminium cecair yang tepat dimasukkan ke dalam lengan pukulan suntikan, dan omboh yang dipacu secara hidraulik menolak logam ke dalam rongga acuan tertutup pada kelajuan yang boleh melebihi dua meter sesaat, diikuti dengan tekanan intensifikasi yang kuat. Logam memejal dalam pecahan sesaat, acuan terbuka, tuangan dikeluarkan, dan kitaran berulang.
Oleh kerana acuan terdedah kepada logam cecair pada sekitar 660 darjah Celcius dan kemudian disejukkan dengan cepat oleh tali air, permukaan rongga mesti menahan keletihan haba, pemeriksaan haba dan pematerian. Inilah sebabnya mengapa gred keluli dan rawatan haba sangat penting. Acuan untuk tuangan aluminium bertekanan tinggi juga merupakan mesin termodinamik: kedudukan, diameter, dan kadar aliran saluran penyejukan menentukan berapa cepat tuangan itu memejal, ke mana keliangan pengecutan pergi, dan berapa saat kitaran mengambil masa.
Untuk volum yang lebih rendah, acuan kekal graviti adalah alternatif yang praktikal. Acuan adalah alat keluli yang lebih ringkas, dipasang pada bingkai pangsi. Operator menuang aluminium dengan tangan, dan logam mengisi rongga di bawah graviti. Kos perkakas adalah jauh lebih rendah daripada perkakas tekanan tinggi, dan tuangan graviti mempunyai kurang pergolakan, yang boleh meningkatkan ketegangan tekanan. Pertukaran adalah masa kitaran yang lebih lama, hasil yang lebih rendah dan kemasan permukaan yang lebih kasar.
Tuangan pasir menduduki hujung volum rendah. Acuan adalah rongga pasir pakai buang, dibuat dengan corak yang dikeluarkan sebelum dituangkan. Tuangan pasir sesuai untuk prototaip dan kelompok kecil, tetapi ia tidak memberikan ketekalan dimensi atau produktiviti acuan kekal. Pembeli yang mengatakan mereka sedang mencari acuan tuangan aluminium jarang bermaksud corak pasir; mereka biasanya memerlukan alat yang boleh digunakan semula yang boleh dijalankan pada mesin tuangan die.
Sebaik sahaja anda telah menjelaskan jenis acuan, pencarian pembekal boleh diteruskan melalui beberapa saluran praktikal.
Ini adalah laluan yang paling boleh dipercayai. Gunakan istilah carian seperti "pengeluar acuan tuangan aluminium," "pembekal perkakas tuangan aluminium" atau "pembuat acuan tetap" dan bina senarai pendek. Cari syarikat yang menunjukkan dengan jelas keupayaan pembuatan mereka: peralatan pemesinan yang mereka kendalikan, instrumen pemeriksaan yang mereka gunakan, industri yang mereka berkhidmat dan sumber kejuruteraan yang mereka gunakan. Sebuah kilang dengan maklumat yang diterbitkan tentang rawatan habanya, kapasiti CNCnya dan kemudahan percubaannya berkemungkinan merupakan pengeluar sebenar, bukan perantara perdagangan. Hubungi setiap calon dengan pembentangan bahagian yang ditentukan atau soal selidik teknikal. Nilailah kualiti jawapan mereka, bukan hanya kelajuan petikan mereka.
Jika anda sudah mempunyai faundri yang akan menjalankan bahagian, tanya mereka pembuat acuan yang mereka percayai. Faundri yang memetik harga tuangan berdasarkan acuan sedia ada selalunya mempunyai pendapat yang kukuh tentang kebolehpercayaan dan penyelenggaraan acuan. Jika anda tidak mempunyai faundri, hubungi beberapa rumah tuangan die yang ditubuhkan di rantau anda dan tanya mereka yang membina perkakas mereka. Kebanyakan faundri bersedia untuk berkongsi maklumat ini apabila mereka merasakan peluang pengeluaran masa hadapan.
Alibaba, Buatan China, Sumber Global dan platform serupa mengandungi beribu-ribu profil pembekal perkakas. Ia berguna untuk imbasan tahap tinggi keupayaan dan tahap harga, tetapi ia datang dengan bendera berhati-hati yang sebenar. Profil yang digilap bukan bukti kilang yang mampu. Sahkan status undang-undang syarikat, sejarah eksportnya dan tapak fizikalnya. Minta panduan video langsung mengenai kilang dan minta rujukan daripada pelanggan yang memperoleh acuan yang serupa. Pindahkan wang hanya selepas anda mengesahkan bahawa pengilang adalah yang didakwanya.
Pameran perdagangan tuangan mati seperti EUROGUSS di Nuremberg, acara NADCA di Amerika Syarikat, dan Pameran Tuangan Mati China di Shanghai adalah tempat pengumpulan untuk pengeluar acuan dan faundri. Berjalan di lantai pameran, mengadakan pemutus sebenar, dan bercakap terus dengan jurutera adalah lebih bermaklumat daripada membaca tapak web. Di samping itu, wilayah Delta Sungai Yangtze di sekitar Ningbo dan Shanghai memegang salah satu kepekatan tertinggi kepakaran membuat acuan di dunia. Jika anda mendapatkan sumber dari China, wilayah ini adalah sasaran geografi semula jadi.
Hubungan profesional dalam kejuruteraan faundri, sains bahan dan reka bentuk produk sering mengetahui pembekal acuan yang mempunyai reputasi untuk kualiti dan penghantaran. Industri tuangan mati adalah padat. Pengesyoran daripada rakan sekerja yang dipercayai yang telah menguruskan projek perkakasan di luar negara bernilai lebih daripada berdozen ulasan dalam talian tanpa nama.
Pembekal acuan ialah rakan kongsi berbilang tahun untuk program pengeluaran anda. Oleh itu pemilihan hendaklah berdasarkan bukti kejuruteraan dan operasi, bukan pada satu halaman petikan. Pembeli yang berpengalaman menggunakan kriteria berikut.
Acuan bermula dengan analisis kejuruteraan. Pembekal harus menawarkan kajian DFM rasmi, melihat bahagian di mana keliangan pengecutan mungkin terbentuk, sama ada sudut draf mencukupi, dan bagaimana sistem gating harus dibentangkan. Simulasi aliran dan pemejalan adalah tambahan yang kukuh, terutamanya untuk bahagian yang mempunyai geometri kompleks. Jika pembuat acuan hanya memasukkan nombor bahagian anda ke dalam sistem sebut harga dan mengembalikan harga tanpa sebarang ulasan teknikal, anda perlu bimbang.
Tanya tentang senarai peralatan kilang. Pengeluar acuan tuangan aluminium yang serius akan mempunyai pusat pemesinan CNC berkelajuan tinggi, mesin EDM termasuk sinker dan wayar, pengisar jig untuk kerja gerek yang tepat, dan mesin pengukur koordinat untuk pemeriksaan akhir. Rawatan haba dalaman juga bernilai. Apabila rawatan haba disumber luar, pembekal kehilangan kawalan ke atas herotan dan kekerasan, dan projek kehilangan masa melalui pengangkutan dan menunggu.
Aloi aluminium, magnesium dan zink masing-masing mencipta cabaran yang berbeza untuk acuan. Aluminium menyebabkan pematerian dan pemeriksaan haba; magnesium memerlukan langkah berjaga-jaga pengendalian; zink dibuang dalam mesin kebuk panas dengan seni bina acuan yang berbeza. Tanya berapa banyak projek yang telah disiapkan oleh pembekal dalam setiap bahan. Pengilang yang telah menunjukkan pengalaman dengan Acuan kotak die-cast aloi aluminium 800 t ialah contoh syarikat yang telah berurusan dengan tuangan struktur aluminium format besar, yang memerlukan mesin besar, penyejukan berhati-hati dan slaid berat.
 Kilang Kotak Die-Cast Aluminum 800T Tersuai, Pengilang - Alat NKT Ningbo Ningbo NKT Tooling Co., Ltd. ialah China 800T Aluminium Alloy Die-Cast Box Pengilang dan Kilang Tersuai, butiran: Aloi aluminium die-c... Lihat Produk →
ISO 9001 ialah garis dasar, tetapi persoalan yang berkaitan ialah bagaimana kawalan kualiti dilakukan setiap hari. Siapa yang menyemak dimensi rongga pada peringkat pemesinan? Alat ukuran yang manakah digunakan untuk ciri kritikal? Bagaimanakah bahagian percubaan dinilai berbanding lukisan? Apakah laporan yang mengiringi acuan pada penerimaan akhir? Dua dokumen yang paling penting ialah laporan percubaan acuan dan laporan CMM akhir. Minta untuk melihat contoh sebelum anda memesan.
Pembuat acuan yang memiliki mesin tuangan cetakan boleh menjalankan ujian secara dalaman dan melaraskan alat tersebut dalam beberapa jam. Satu yang menghantar acuan ke faundri luaran menambahkan kelewatan pengangkutan dan penjadualan pada setiap lelaran. Sokongan percubaan juga termasuk pembangunan set parameter proses permulaan, seperti kelajuan isian, profil tekanan dan suhu mati, yang boleh anda serahkan kepada pasukan pengeluaran anda sendiri.
Projek acuan ialah urutan enam hingga enam belas minggu pencapaian yang ditentukan. Pembekal harus menetapkan jurutera projek, berkongsi garis masa dan menjawab soalan teknikal dalam bahasa yang jelas. Untuk sumber luar negara, pertimbangkan perbezaan masa. Pembekal yang membalas dalam satu hari perniagaan biasanya lebih dipercayai daripada pembekal yang hilang selama seminggu selepas menerima deposit anda.
Memahami urutan pembinaan acuan menjadikan anda pembeli yang lebih baik. Ia membantu anda mengenali sebab kos tertentu muncul dan sebab tarikh akhir tertentu adalah realistik. Sepuluh langkah berikut mewakili projek tipikal untuk acuan tuangan die aluminium tekanan tinggi.
Urutan itu bukan garis lurus dalam amalan. Terdapat ulasan reka bentuk, kelewatan jadual keluli, penemuan EDM yang tidak dijangka dan pelarasan percubaan. Pengurusan projek yang baik bermakna mengawal pembolehubah ini dan bukannya menghapuskannya. Secara purata, acuan kecil boleh dibina dalam empat hingga enam minggu, acuan sederhana dalam enam hingga sepuluh minggu, dan acuan besar dalam sepuluh hingga enam belas minggu, dengan mengandaikan reka bentuk yang diluluskan dan tiada permintaan perubahan.
Harga acuan tuangan aluminium boleh berkisar daripada jumlah lima angka yang rendah untuk alat graviti rongga tunggal yang kecil kepada beberapa ratus ribu dolar untuk acuan tuangan die tekanan tinggi yang besar dengan pelbagai gelangsar dan penyejukan yang kompleks. Pembeli yang mengadu bahawa harga acuan sukar untuk dibandingkan biasanya membandingkan alat dengan spesifikasi yang berbeza.
| Kategori acuan | Saiz bahagian biasa | Kerumitan rongga | Anggaran masa utama |
|---|---|---|---|
| Acuan kecil | Sehingga 300 mm | Rongga tunggal, beberapa teras | 4 hingga 6 minggu |
| Sederhana mold | 300 hingga 800 mm | Satu atau dua rongga, gelangsar | 6 hingga 10 minggu |
| Acuan besar | Di atas 800 mm | Berbilang peluncur dan pengangkat | 10 hingga 16 minggu |
Faktor kawalan yang paling ketat ialah kapasiti percubaan. Acuan mungkin dimesin dalam enam minggu, tetapi jika mesin percubaan faundri ditempah untuk empat minggu, projek itu hanya selesai pada minggu kesepuluh. Sahkan jadual percubaan awal, dan nyatakan jangkaan tarikh akhir anda sendiri dalam permintaan untuk sebut harga.
Acuan tuangan aluminium digunakan dalam pelbagai industri, daripada automotif dan aeroangkasa kepada telekomunikasi, alat kuasa dan peralatan kecergasan. Dalam amalan, aplikasi automotif mendominasi keperluan kejuruteraan. Permintaan untuk kenderaan yang lebih ringan, sistem pemacu elektrik dan tuangan struktur telah mendorong pembuat acuan ke arah alat yang lebih kompleks, lebih besar dan lebih tepat.
Aplikasi tuangan aluminium biasa dalam sektor kenderaan konvensional termasuk:
Segmen kenderaan tenaga baharu telah memperkenalkan permintaan tambahan, yang semuanya membentuk cara acuan direka dan dihasilkan:
Spesifikasi bahan menambah lapisan lain. ADC12 dan A380 ialah aloi tuangan aluminium guna am yang paling biasa. Gred tuangan struktur seperti AlSi10Mg digunakan apabila pemanjangan dan kebolehkimpalan diperlukan, seperti dalam nod struktur badan-dalam-putih dan penutup bateri. Reka bentuk acuan untuk aloi struktur adalah lebih menuntut kerana laluan logam lebur mempengaruhi nilai pemanjangan akhir bahagian tersebut.
Ini adalah salah satu sebab mengapa julat penggunaan acuan tuangan die terus berkembang. Setiap aplikasi baharu mengenakan kekangan baharu pada pintu masuk, pengurusan haba dan pengudaraan. Plat petak bateri, sebagai contoh, ialah tuangan yang lebar dan rata dengan dinding nipis. Ia memerlukan profil suntikan berkelajuan rendah isian untuk mengelakkan keliangan gas dan corak pengisian yang seimbang dengan teliti untuk mencapai bahagian rata. Pembuat acuan yang telah pun menghasilkan plat petak bateri die-cast aloi aluminium menggunakan reka bentuk satu acuan-dua lubang mempunyai pengalaman langsung dengan cabaran itu.
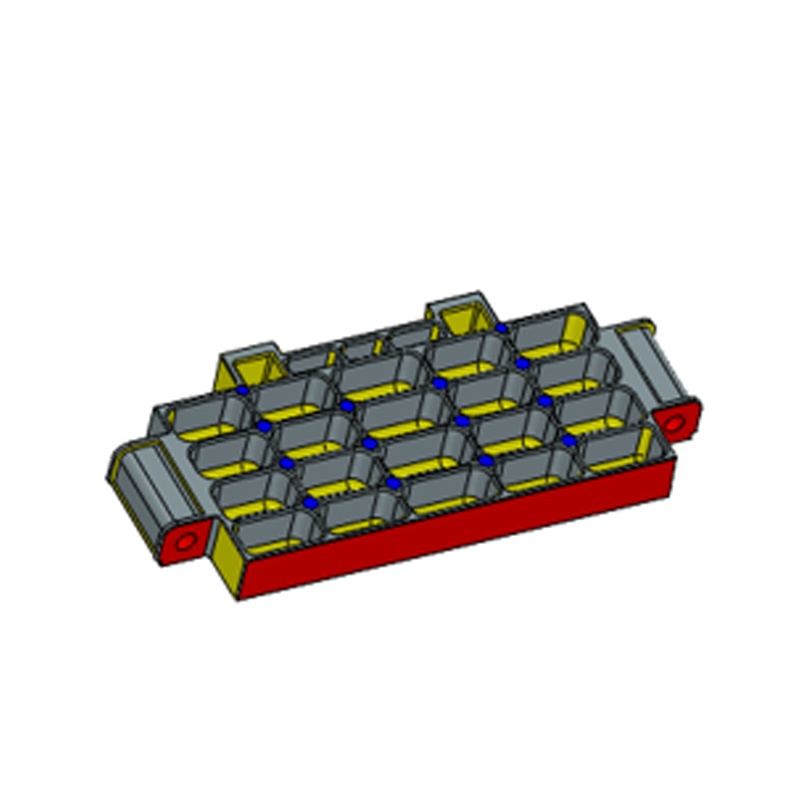 Plat Petak Bateri Die-Casting Aluminium Tersuai Satu Acuan Dua Lubang F Ningbo NKT Tooling Co., Ltd. ialah China Aluminium Alloy Die-Casting Bateri Plate Petak Satu Acuan Dua Lubang Pengilang dan Custom Fa... Lihat Produk →
Perumahan motor pemacu mewakili satu lagi kategori yang mencabar. Ia besar, selalunya hampir dengan sampul maksimum mesin tuangan die, dan ia perlu ketat tekanan untuk mengandungi minyak atau air yang mengalir melalui saluran dalaman. Jaket air penyejuk, yang mengelilingi permukaan silinder luar stator, selalunya dituang menggunakan teras boleh lipat atau set slaid yang kompleks. Pembuat acuan mesti mengawal penyejukan teras dengan berhati-hati. Mesin berdaya pengapit tinggi seperti 2200 tan diperlukan untuk pembungkusan alat. The Acuan perumah motor die-cast aloi aluminium 2200 t ialah contoh alatan yang direka bentuk untuk skala itu, dengan mekanisme slaid dan kawalan dimensi untuk memenuhi keperluan antara muka mesin elektrik.
 Kilang Perumahan Motor Die-Casting Aluminium Alloy Tersuai 2200T, Pengilang - N Ningbo NKT Tooling Co., Ltd. ialah China 2200T Aluminium Alloy Die-Casting Motor Housing Manufacturers and Custom Factory, details:The 2200T ... Lihat Produk →
Pengajaran untuk pembeli adalah mudah. Apabila seseorang bertanya "di manakah saya boleh mencari acuan tuangan aluminium," mereka biasanya bertanya tentang alat yang akan memasuki barisan pengeluaran mereka dan kekal di sana selama bertahun-tahun. Sumber yang betul ialah pengilang dengan rujukan khusus aplikasi, dan masa yang betul untuk bercakap ialah apabila anda boleh menerangkan fungsi bahagian anda, bukan hanya bentuk bahagian anda.
Selama bertahun-tahun membantu pelanggan menilai pembekal acuan, saya telah melihat bahawa kebanyakan masalah perkakas bukan disebabkan oleh kegagalan pemesinan. Ia disebabkan oleh keputusan yang dibuat lama sebelum lapisan keluli pertama dipotong. Berikut adalah kesilapan yang berulang.
Acuan ialah aset pengeluaran berbilang tahun. Acuan berharga rendah yang menghasilkan sekerap yang tinggi, kitaran perlahan, dan kegagalan mati pramatang akan menelan kos lebih daripada penjimatan. Sentiasa bandingkan petikan dengan spesifikasi terperinci: gred keluli acuan, bilangan rongga, jangka hayat acuan, perkhidmatan percubaan yang disertakan dan jadual penghantaran.
Apabila pembuat acuan mengesyorkan menukar ketebalan dinding atau mengalihkan garisan perpisahan, sesetengah pembeli menganggap pembekal hanya cuba menjimatkan kos. Malah, maklum balas DFM ialah cara pembuat alat untuk melindungi penghantaran anda daripada kecacatan yang akan muncul kemudian. Minta justifikasi kejuruteraan dan timbang dengan pasukan anda sendiri.
Model 3D sahaja tidak mentakrifkan keperluan acuan yang lengkap. Blok toleransi, rujukan GD dan T, nilai kekasaran permukaan, had kilat, dan kelas keliangan yang dibenarkan hendaklah didokumenkan dalam perjanjian teknikal. Pembekal boleh memenuhi jangkaan anda hanya jika ia dicatatkan.
Penyejukan adalah bahagian yang paling kurang dinilai dalam acuan tuangan die. Litar penyejukan yang baik memendekkan masa kitaran dan mengawal pengecutan tempatan; yang lemah mencipta hotspot dan sebahagian herotan. Tanya pembekal bagaimana mereka merancang penyejukan untuk tuangan khusus anda.
Hampir setiap acuan baru memerlukan sekurang-kurangnya dua pusingan percubaan. Percubaan pertama mengesahkan gating, yang kedua memperhalusi proses. Pembeli yang menjadualkan hanya satu percubaan terkejut apabila projek itu melebihi tarikh akhir. Sertakan masa utama percubaan dalam rancangan projek anda dari awal.
Syarikat perdagangan kadangkala menampilkan diri mereka sebagai pengilang. Jika acuan anda menghadapi masalah semasa kelulusan, anda ingin bercakap terus dengan orang yang memesinan rongga dan menjalankan percubaan. Sahkan alamat kilang, pendaftaran dan aset fizikal sebelum anda membuat komitmen.
Jadi, di manakah anda boleh mencari acuan tuangan aluminium? Jawapannya, dari segi praktikal, ialah ini: kenal pasti pengilang pakar perkakas tuangan dengan kejuruteraan dalaman, kilang yang berfungsi, proses berkualiti dan pengalaman yang berkaitan dalam menuang bahagian aluminium. Hantarkan data bahagian anda dan keperluan pengeluaran anda kepada mereka, bukan sekadar permintaan harga. Dengar analisis DFM mereka. Lawati operasi mereka atau minta panduan maya yang menyeluruh. Kemudian bandingkan cadangan teknikal penuh, bukan sahaja jumlah harga.
Pembina acuan profesional akan bertanya tentang fungsi bahagian, aloi, volum pengeluaran, kapasiti mesin yang tersedia, dan keperluan kualiti sebelum memberikan harga. Apabila anda menerima soalan tersebut, anda tahu anda bercakap dengan jurutera, bukan broker. Itulah jenis pembekal yang akan menghantar acuan yang mampu menghasilkan beribu-ribu dan berpuluh-puluh ribu tuangan aluminium yang konsisten.
Pencarian mengambil masa. Ia memerlukan beberapa perbualan dan sedikit kesabaran semasa semakan kejuruteraan. Tetapi acuan yang anda pilih hari ini akan membentuk kecekapan pengeluaran, kualiti bahagian dan margin program anda untuk beberapa tahun akan datang. Membelanjakan usaha untuk mencari pengeluar acuan tuangan aluminium yang betul ialah salah satu pelaburan pulangan tertinggi yang boleh anda buat dalam program tuangan.
Jalan Wangshan, Daerah Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Hak cipta © Ningbo NKT Tooling Co., Ltd. Semua hak terpelihara.

